

 English
 русский
 Español
Как изготовленные на заказ металлические штампованные детали могут уменьшить необходимость переделки конструкции
Прибывает кронштейн для первоначальной проверки посадки. Чертеж выглядит четким, но одно отверстие расположено слишком близко к изгибу, фланец немного не соответствует монтажной поверхности, и крепеж не защелкивается. Машина работает как положено. Рисунок просто оставил без ответа деталь, и металл раскрыл результат.
Детали для штамповки металла на заказ имеют форму, когда листовой металл растягивается, сжимается и пружинит. Положения отверстий, радиусы изгиба, допуски и развертка — все это взаимодействует. Совместное рассмотрение их до того, как будут вырезаны инструменты, позволяет сохранить небольшие и продуманные изменения. Вот с чего обычно начинается переделка и как ее предотвратить.
Откуда берутся переделки
Объект может быть легко нарисовать, но сложно сформировать. Отверстие может располагаться слишком близко к изгибу, или узкая секция может изменить форму под нагрузкой. Эти проблемы часто проявляются только при изготовлении образца или попытке сборки.
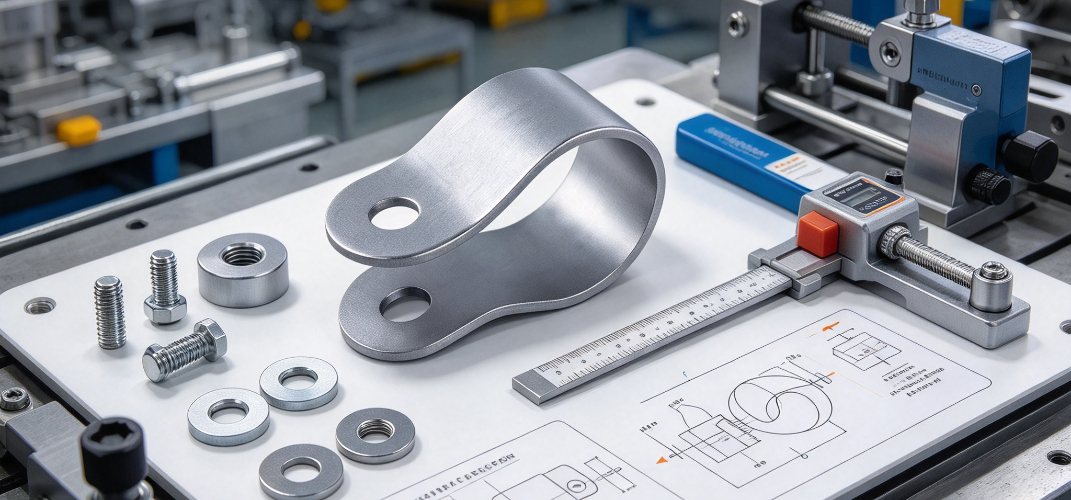
Пробелы в общении усугубляют проблему. Дизайнеры продуктов сосредотачиваются на внешнем виде и функциях, в то время как производственные команды думают о доступе к инструментам, перемещении материалов, последовательности формования и проверке. Когда каждая сторона рассматривает только свою часть, изменения вступают в силу уже после начала планирования.
Общие триггеры включают в себя:
- Отверстия, из-за которых остается слишком мало материала возле края или изгиба.
- Геометрия сгиба, которая мешает соседним элементам
- Допуски, которые трудно постоянно соблюдать
- При сборке необходимо, чтобы на чертеже никогда не было указано
- Детали оставлены открытыми для интерпретации
Ничто из этого не означает, что дизайн был небрежным. Деталь просто перешла в производство без общего обзора.
Отверстия, изгибы и развертки
Размещение отверстий
В отверстии может находиться крепеж, установочный штифт или кабель. Слишком близко к краю оставшийся материал может деформироваться или треснуть под нагрузкой. Вблизи изгиба формовка может сдвинуть отверстие с места или изменить его форму, так что оно больше не будет совпадать с сопрягаемой деталью.
Правильное расстояние зависит от материала, толщины, геометрии отверстия и метода формовки. Сравните каждое отверстие со всей деталью. Если для обеспечения функциональности отверстие должно оставаться рядом с изгибом, спросите у производственной бригады, сохраняет ли результат другая последовательность формования или конструкция элемента.
| Проектная точка | Почему это важно |
|---|---|
| Расстояние от отверстия до края | Сохраняет материал вокруг отверстия |
| Расстояние от отверстия до изгиба | Уменьшает искажения, связанные с формовкой |
| Выравнивание отверстий | Поддерживает соединение с сопрягаемыми деталями |
| Оставшийся материал | Влияет на местную силу |
| Доступ к крепежу | Обеспечивает практичность сборки |
Радиус изгиба и геометрия
Радиус изгиба определяет, как металл движется по кривой. Радиус, не соответствующий материалу, может привести к растрескиванию, появлению следов на поверхности или нестабильным результатам. Это также влияет на соседей: кривая, доходящая до паза или монтажной поверхности, может изменить доступное там пространство.
| Фактор изгиба | Влияние дизайна |
|---|---|
| Материальное поведение | Управляет формой листа |
| Радиус изгиба | Формирует переход |
| Близлежащие отверстия или щели | Может измениться с местным движением |
| Геометрия детали | Устанавливает доступное пространство |
| Формирующая последовательность | Влияет на окончательную форму |
Деталь может соответствовать собственному чертежу, но при сборке все равно выйти из строя. Фланец, который должен плотно прилегать к поверхности, может слегка соскользнуть, что приведет к дополнительному усилию на леске. Проверьте деталь в собранном состоянии. Цифровые модели обнаруживают помехи, а физические образцы показывают поведение реального материала. Каждый улавливает то, что упускает другой.
Плоский узор
Развертка — это заготовка перед гибкой. Если при этом игнорируются допуски на изгиб и реакция материала, отверстия и вырезы после формирования окажутся в неправильном месте. Просмотрите развертку рядом с готовой моделью, чтобы детали оставались пригодными после формирования металла.
Допуски и критические размеры
Допуски указывают, насколько допустимы отклонения. Штамповка — это физический процесс, поэтому некоторые вариации являются нормальными. Затягивание каждого размера увеличивает затраты и усилия по проверке, а также делает безобидные отклонения похожими на дефект. Невысокие допуски на неправильный элемент приводят к плохой подгонке деталей.
Начните с работы, которую выполняет каждая функция. Отверстие, которое позиционирует другой компонент, требует более тщательного контроля, чем отверстие с зазором. Задайте эти вопросы:
- Влияет ли размер на совместимость с другой деталью?
- Имеет ли эта функция значение для функционирования?
- Может ли процесс поддерживать его последовательно?
- Как это будет измеряться?
- Что происходит на границе разрешенного диапазона?
Заранее отметьте важные размеры, такие как элементы выравнивания, положения крепежных элементов и сопрягаемые поверхности. Тогда проверка может сосредоточиться на том, что важно, а выборочные проверки основаны на общем понимании.
Укладка допусков
Детали редко работают по отдельности. Кронштейн соединяет корпус, панель и крепеж, и каждый из них имеет свой вариант. Даже если каждая деталь соответствует рисунку, комбинированный вариант может оставить слишком большой зазор или отверстие, которое не будет совпадать. Определите размеры, которые влияют друг на друга, и оцените полную посадку, особенно когда несколько штампованных деталей находятся в ограниченном пространстве.
Обратная связь, прототипы и чертежи
Инструментальные решения определяют, как формируются элементы. Проблемы, обнаруженные после подготовки инструмента, стоят дороже. Обзор перед оснасткой может охватывать:
| Обзор темы | Вопрос, который стоит задать |
|---|---|
| Расположение отверстий | Достаточно ли материала осталось вокруг них? |
| Изгибы | Выживают ли близлежащие объекты при формировании? |
| Допуски | Можно ли их измерить и удержать? |
| Формирующая последовательность | Целесообразен ли доступ к инструментам? |
| Сборка подходит | Работает ли он с сопрягаемыми деталями? |
Это не означает упрощения каждой конструкции. Для работы необходимы некоторые функции. Цель — понять, чего они требуют от производства.
Прототип показывает то, чего не могут показать чертежи: выравнивание отверстий, форму изгиба, состояние кромок и то, как деталь ведет себя во время сборки. Если образец не соответствует требованиям, прежде чем редактировать размеры, найдите причину. Источником может быть проектирование, формовка, настройка оснастки или измерение. Изменение чисел без этого ответа часто запускает новый этап переделки.
Четкость рисунка тоже имеет значение. Покажите направление изгиба, краевые условия и требования к допускам без двусмысленности, а также сохраняйте примечания в соответствии с геометрией. Отличить развертку от готовой формы. При выпуске новой версии убедитесь, что все используют текущую версию, чтобы старые инструкции не валялись на полу.
Работа с поставщиком
Сообщите предполагаемое применение и потребности в сборке до начала планирования производства. Сообщите поставщику, какие характеристики влияют на соответствие, а где отклонения могут вызвать проблемы. Обсудите материал, расположение отверстий, геометрию изгиба, ожидаемые допуски и проверку. Если деталь присоединяется к другим компонентам, отправьте соответствующие модели или чертежи.
По возможности привлекайте к проверке персонал, занимающийся проектированием, производством, качеством и сборкой, поскольку каждый из них видит разные проблемы. Записывайте решения, чтобы один и тот же вопрос не обсуждался дважды.
Когда условия производства и потребности в продукции сопоставляются, изменения становятся целенаправленными. Затем команды готовят чертежи, оценивают прототипы и планируют оснастку с меньшим количеством сюрпризов, а нестандартные детали для штамповки металла приближаются к проектному замыслу.

 Yongkang Ruizan Industry and Trade Co., Ltd.
Компания, специализирующаяся на штамповке металла и проектировании пресс-форм. и производство.


- Телефон: +86-18072455799
- Электронная почта: [email protected]
- адрес: № 23, Qilong Road, Natural Village, город Чжиин, город Юнкан, город Цзиньхуа, провинция Чжэцзян, Китай
Авторское право © Yongkang Ruizan Industry and Trade Co., Ltd. Все права защищены.
